

電気自動車用アルミニウム製バッテリートレイ部品向け先進高圧ダイカストソリューション
2026-11-16 15:30
新エネルギー車の急速な発展は、エネルギー密度を高め、組み立てを簡素化するために、バッテリーシステムの設計をより大型の統合構造へと押し進めている。アルミ製バッテリートレイバッテリーパックのコアとなる荷重支持部および保護部として機能します。路面振動、衝撃荷重、長期温度サイクルに耐える必要があり、フランジシール面は水や塵の侵入を防ぐために高い平面度を維持する必要があります。大型薄肉高圧ダイカストバッテリートレイは、ダイカストメーカーにとって大きな課題となります。大きな突出面積、不規則なリブ配置、不均一な壁厚、長い凝固時間などにより、次のような欠陥が発生しやすくなります。熱い裂け目残留応力による歪み、収縮による気孔、フランジ表面の凹みなどが生じる。従来の固定プロセスパラメータでは、不安定な歩留まりや加工後のスクラップ率の高さにつながることが多い。
Aダイカスト技術チーム中国南部では、ターゲットを絞った統合的な鋳造溶液このような大型バッテリートレイ部品の場合。この計画には合金の最適化が含まれます。ゲートシステム設計変更、段階的な金型温度制御、プロセスカーブの調整、および全工程品質モニタリング。本記事では、これまでの記事と同様の構成で、技術的なポイントと生産への応用効果について詳しく解説します。
1. EV用アルミ製バッテリートレイの特殊な品質リスク
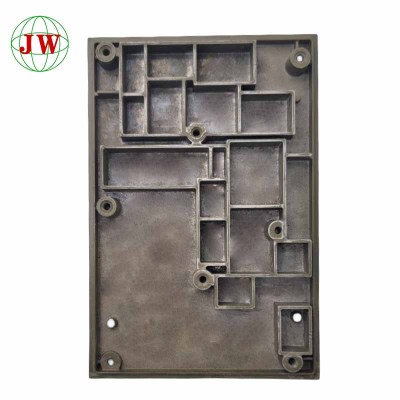
小型・中型モーターハウジングやヒートシンクとは異なり、EVバッテリートレイは典型的な大型薄肉鋳造品で、投影面積は通常0.8㎡を超え、主壁厚は2.0~3.0mmです。補強リブはトレイ本体全体に不均一に配置され、ボルト組立のために局所的なボスと接続ベースが厚くなっています。壁厚の大きな違いにより、内部で非同期凝固が発生します。ダイキャビティ。
最も厄介な欠陥は熱い裂け目合金がまだ脆い半固体状態にあるときに、凝固収縮応力が粒界の引張強度を超えると、高温割れが発生します。亀裂は、厚いボスと薄いリブの境界部分によく発生します。これらの微細な亀裂は目視検査では検出が難しく、車両の振動によって拡大し、重大な安全上の危険をもたらす可能性があります。
残留応力と反りも大きな問題点です。射出成形後、リブ側とフランジ側の冷却速度が不均一なため、収縮が不均一になります。ブランクが良品に見えても、CNC加工後に部品が変形し、シールフランジの平面度が公差外になります。平面度が損なわれると、ガスケットがしっかりと密着せず、バッテリーパックのIP保護性能が低下します。自動車メーカーのお客様は通常、主要なシール部分について100%のCMMサンプリング検査と、熱間割れに対する厳格なUT検査を要求します。
多くの鋳造工場では、反りを解消するために手作業による矯正を行っていました。しかし、強制的な矯正は新たな内部応力を発生させます。車両走行時の高温と低温が交互に繰り返される環境下では、部品は反発して再び変形するため、この方法は長期的な信頼性要件を満たすことができません。
2. アルミニウム合金の改質および溶融精製制御
安定した鋳造品質の基盤は、溶融アルミニウムそれ自体。チームは、大型薄肉構造鋳造に適した特殊なAl-Si合金を選択し、シリコン、マグネシウム、鉄の比率を調整した。鉄含有量を低く制御することで、亀裂感受性を高める脆性金属間化合物相を低減し、適切なストロンチウム改質によってシリコン結晶粒を微細化して合金の塑性を向上させ、熱い裂け目。
製造工程では、標準化された溶融処理手順が徹底されています。回転式脱ガス装置により溶存水素を除去し、気孔発生リスクを低減します。セラミックフォームフィルターは、溶融および移送中に発生する酸化物スラグや介在物を捕捉します。各炉は分光組成試験のためにサンプリングされます。ショットスリーブに入る前の溶融温度は、狭い範囲内に維持されます。溶融温度が高すぎると収縮応力と熱間割れのリスクが高まり、低すぎるとコールドシャットや遠端の薄いリブの充填不良を引き起こします。
溶融金属の移送も最適化され、二次酸化を抑制しています。ラウンダーには被覆剤が備えられ、移送経路を短縮することで乱流とスラグの混入を低減しています。安定した溶融金属品質により、試作生産において再現やトラブルシューティングが困難な偶発的な欠陥が大幅に減少します。
3. 大型キャビティ向けに最適化されたゲート、オーバーフロー、および通気設計
大型バッテリートレイの場合、不合理なゲートシステムレイアウトによっては、金属の流れが乱れ、局所的な薄肉部の早期凝固や収縮応力の集中を引き起こす可能性があります。そこで、チームは多点逐次接線ゲート方式を採用し、トレイの縁に沿って複数の位置から溶融アルミニウムを供給します。この設計により、薄肉部の充填距離が短縮され、流動先端が安定して前進し、激しい乱流やガスの閉じ込めを回避できます。
複数のオーバーフローポケットが、長いリブとフランジコーナーの最後の充填端に設けられています。これらのオーバーフローは、冷たい材料、スラグ、残留ガスを収集します。また、ホットスポットへの供給リザーバーとしても機能し、収縮応力を緩和します。これは、熱い裂け目ボスリブ移行部には通気孔が設けられています。パーティングラインとオーバーフローテールには通気孔が配置されています。排気効果を損なう空気漏れを防ぐため、金型パーティング面のシール状態を慎重に確認しています。
すべての充填および凝固挙動は、CAEシミュレーション事前に、エンジニアはさまざまなゲート方式を比較し、ホットスポットや応力集中領域の位置を予測し、オーバーフローのサイズと位置をデジタル的に調整します。これにより、金型修正の回数を減らし、試作による不良品コストを削減できます。
4. ゾーン別ダイ温度制御とショットプロファイル調整
大型バッテリートレイ金型では均一な金型温度は不可能です。設計では段階的なゾーン冷却および加熱制御を採用し、ダイキャビティ厚みのあるボス部のホットスポットには、凝固を促進し収縮応力を低減するために近距離冷却ラインが装備されています。薄いリブ部は、金型温度を維持し早期凝固を防ぐために穏やかな加熱が行われます。固定側と可動側にはそれぞれ独立した金型温度コントローラーが構成されており、異なるゾーンで個別の温度パラメータが設定されます。
射出曲線を再調整します。低速射出速度は、射出スリーブ内の空気を安定的に押し出すように制御します。高速射出速度は、ゲートからの距離に応じて調整し、キャビティ壁への過度な衝撃を回避します。圧力上昇時間は、合金が完全に凝固する前にホットスポットに圧力が伝達されるように調整します。圧力上昇が不適切に遅れると、構造が緩んだり、熱間割れが発生したりします。
離型剤の噴霧プログラムはロボットによって分割されます。高温で厚みのある部分は冷却と付着防止のために十分な噴霧が必要ですが、薄肉のリブ部分は過剰な水分と表面の急速な冷却を避けるために噴霧量を減らします。不適切な噴霧は、量産における不良率の不安定さの隠れた原因となることがよくあります。
5. オンラインSPCモニタリングとフルリンク品質検証
自動車構造用鋳造部品は、長期間のバッチ生産において安定した品質が求められます。本プロジェクトでは、各サイクルにおける射出パラメータ、金型温度、真空圧力、キャビティ曲線などを記録するSPCオンライン監視システムを構築しました。このシステムは、パラメータが許容範囲から外れると自動的にアラームを発報し、不良品の大量発生を防ぎます。
品質検査のゲートは、まず表面のひび割れや冷間閉鎖の目視検査、次に熱間割れリスクのある箇所の超音波探傷検査によるサンプリング、次にシールフランジの平面度を三次元測定機で測定、次に治具を用いて全体の反り傾向を検査するという手順で設定されています。試験データは継続的に追跡され、変形の傾向が観察されます。
金型メンテナンス規則はショット数に基づいて策定されます。キャビティ表面は定期的に研磨され、はんだ付け蓄積。摩耗の激しいゲート部やオーバーフロー部には、AlCrN PVDなどの表面コーティングを施し、金型の寿命を延ばし、表面状態を安定させます。連続量産検証の結果、ホットティアリングによる不良率が大幅に低下し、フランジ平面度の合格率は97.5%に達しました。このソリューションは、大手新エネルギーOEMのPPAP監査に合格しました。
結論
この統合された高圧ダイカストEV アルミニウムバッテリートレイのソリューションは、大型薄肉鋳造品の熱割れと反りを制御することが体系的なプロジェクトであることを証明しています。これは、最適化された合金配合と適切に設計されたゲートシステムゾーンダイ温度制御、精密なショット制御、継続的なSPC品質追跡など。バッテリーパックが大型の一体鋳造構造へと向かうにつれ、残留応力が低く寸法精度が高い大型アルミニウムトレイ鋳造品を安定的に生産できる能力は、新エネルギー自動車サプライチェーンにサービスを提供するダイカスト企業にとって、中核的な競争優位性となるでしょう。
関連ニュース
もっと >-
![大量生産後、弊社所有のダイカスト金型を安全に保管していただけますか?]()
大量生産後、弊社所有のダイカスト金型を安全に保管していただけますか?
お客様所有の**ダイカスト金型**は、**量産**後、文書化されたプロセスに従って安全に保管されます。契約書と保管記録により所有権が明確化され、適切なラックとリフトを備えた乾燥した温度管理された保管により損傷が防止されます。金型は洗浄、乾燥、防錆処理が施され、**キャビティ**、**コア**、スライド、冷却チャネルには特に注意が払われます。完全な**金型登録簿**には、金型ID、図面改訂、CMM記録が紐付けられ、完全なトレーサビリティが確保されます。再稼働時には、サプライヤーは**試運転**、寸法および気孔率のチェックを行い、再コーティングやエジェクタピン交換などのメンテナンスを計画します。この体系的なアプローチにより、お客様所有の金型は長年にわたり安定した再現性のある状態に保たれます。
-
![2026年から2030年にかけて、アルミニウムダイカストの需要を牽引するのはどの産業か?]()
2026年から2030年にかけて、アルミニウムダイカストの需要を牽引するのはどの産業か?
この業界ニュースでは、2026年から2030年までのアルミニウム高圧ダイカスト市場の需要を予測し、市場拡大を牽引する5つの主要セクターに焦点を当てています。電気自動車は依然として最大の牽引役であり、ギガキャスティング技術が車両の構造部品に統合されています。エネルギー貯蔵および再生可能エネルギー産業は急速に成長しており、インバーターやバッテリー筐体用の軽量アルミニウム鋳造ハウジングが求められています。産業オートメーションおよびロボット工学は、精密ダイカスト機械ハウジングおよびブラケットの受注を押し上げています。通信および家電製品は、基地局および電子機器筐体用の薄肉放熱鋳造部品を要求しています。建設および建築金物セクターは、耐腐食性アルミニウム鋳造継手に対する安定した需要を提供しています。サプライヤーは、世界中のバイヤーからの厳しい公差および持続可能性要件を満たすために、ダイキャビティ設計を最適化し、多孔性欠陥を制御する必要があります。
-
![アルミニウムダイカスト金型の耐用年数を延ばすには?]()
アルミニウムダイカスト金型の耐用年数を延ばすには?
この業界ニュースでは、アルミニウムダイカスト金型の耐用年数を延ばすための実践的なアプローチを探ります。熱疲労、はんだ付け、機械的衝撃など、主な故障モードを分析します。適切な金型鋼材の選択、標準化された熱処理、窒化前処理は、金型製作の強固な基盤となります。金型温度、射出速度、離型剤噴霧などのダイカストパラメータを最適化することで、ショットごとの熱機械的負荷を低減できます。現場での厳格な洗浄、検査、予防保全により、軽微な欠陥を早期に発見できます。さらに、修理か交換かのバランスの取れた判断により、深刻な損傷を受けた金型への過剰な投資を防ぎます。これらの対策を講じることで、鋳造工場は鋳造品質を安定させ、ダウンタイムを削減し、量産アルミニウム部品の総合的な製造コストを削減できます。
-
![ダイカスト部品にマットサテン仕上げのチタンゴールド塗装を施すことは可能ですか?]()
ダイカスト部品にマットサテン仕上げのチタンゴールド塗装を施すことは可能ですか?
この記事では、マットサテンチタンゴールド仕上げを**ダイカスト**部品に施せるかどうかについて考察します。高級サテンチタンゴールド装飾表面は、サテンブラッシングや洗浄などの適切な前処理後のPVDコーティングに大きく依存します。最終的な外観は鋳造基材の品質に大きく左右され、合金イオン、**金型**設計、内部気孔率が完成品の歩留まりに大きく影響します。一般的なリスクとしては、バッチごとの光沢のばらつき、隠れた気孔によるブリスター、形状に関連したコーティングの不均一性などが挙げられます。金型の最適化、シーリング、ブラッシング、真空コーティングのワークフローにより、総コストは上昇します。量産装飾ダイカスト部品の品質を安定させるため、購入者はデジタルレンダリングに頼るのではなく、実際の色と光沢の参照を提供し、全工程プロトタイプを検証し、明確な外観上の許容基準を定義することをお勧めします。
-
![カスタム鋳造部品の金型費用と量産コストのバランスをどのように取るべきか?]()
カスタム鋳造部品の金型費用と量産コストのバランスをどのように取るべきか?
カスタム鋳造部品プロジェクトでは、金型への初期投資とダイカスト業界における継続的な大量生産コストとの間で、本質的なトレードオフが生じます。多くの関係者は、初期金型の見積もりだけを比較し、高い不良率、頻繁な金型メンテナンス、追加の二次加工といったライフサイクル全体のリスクを無視しています。本稿では、コア償却コストロジック、初期段階のDFM最適化、工具鋼とキャビティ数量の量産化、サイクルタイム短縮とゲートシステム性能向上のためのプロセス調整、そして柔軟な商業協力モードという5つの実践的な側面を分析します。安価な金型は、しばしば隠れた大量生産損失を生み出すことを指摘します。合理的な意思決定には、一度限りの支出ではなく総所有コストを評価し、金型仕様を実際の生産量に合わせることで、製造業者と購入者がカスタム鋳造部品の品質と経済性のバランスの取れたメリットを得ることが必要です。
-
![ダイカスト金型のキャビティには、どのような表面処理を施していますか?]()
ダイカスト金型のキャビティには、どのような表面処理を施していますか?
高圧ダイカストにおけるダイカスト金型のキャビティ表面処理ソリューションに焦点を当てたこの記事では、5つの主要なセクションについて詳しく説明します。厳しいキャビティ作業環境、4つの主要な保護コーティング技術、コーティングがバッチダイカスト欠陥をどのように除去するか、アルミニウムダイカスト部品の生産量とCNC加工許容値に基づくマッチングルール、および各仕上げのコストと耐用年数の比較です。プラズマ窒化は基本的な低コスト処理として機能し、TDコーティングは長期量産に最適な耐付着性能を提供します。PVDは高光沢外観の鋳造品に適しています。キャビティコーティングを省略すると、初期の金型費用は削減されますが、ブランクの欠陥が持続し、追加の後処理コストが発生します。
-
![ダイカスト製のねじ込み部品について、どの程度の公差を保証できますか?]()
ダイカスト製のねじ込み部品について、どの程度の公差を保証できますか?
本稿では、ダイカストねじの公差保証に関する核心的な疑問に答え、公差を商用、精密、超精密の3つのグレードに分類し、多様な組立シナリオに対応します。高圧ダイカスト工程における公差に影響を与える主な要因として、溶融アルミニウムの温度、配置、金型摩耗を分析します。ダイカスト金型の最適化された位置決めと冷却構造により、通常の公差が効果的に安定化されます。生産前のDFM分析により、肉厚、間隔、組立要求を確認することで、構造公差のリスクを回避します。純粋なダイカスト能力を超える超厳密な公差については、ねじ切りや位置決めリーマ加工を含む鋳造後のCNC加工を採用して精度を向上させます。工場では、明確な階層的公差基準、完全な品質検査、サンプル前確認を提供し、世界中のバイヤーのハードウェア組立およびめっき生産ニーズに対応します。
-
![亜鉛ダイカスト部品とアルミニウムダイカスト部品の違いは何ですか?]()
亜鉛ダイカスト部品とアルミニウムダイカスト部品の違いは何ですか?
亜鉛ダイカスト部品とアルミニウムダイカスト部品には、包括的な違いがあります。亜鉛合金は融点が低く、流動性に優れ、金型ロスが少ないため、繊細な装飾金具や低負荷の可動部品に最適ですが、長期負荷下ではクリープ変形を起こしやすいという欠点があります。一方、アルミニウム合金は軽量で、構造強度が高く、耐食性にも優れているため、荷重のかかる部品や屋外製品に適しています。亜鉛鋳造品は電気めっきとの相性が良く、アルミニウム鋳造品はスプレー塗装や陽極酸化処理に適しています。材料の選択は、製品の重量、負荷、使用環境、外観要件、および生産予算に基づいて行うべきです。
最新の価格を取得しますか? できるだけ早く返信します(12時間以内)