

電気自動車用アルミニウムハウジング金型の公差基準 ― 技術概要
2026-11-02 17:25
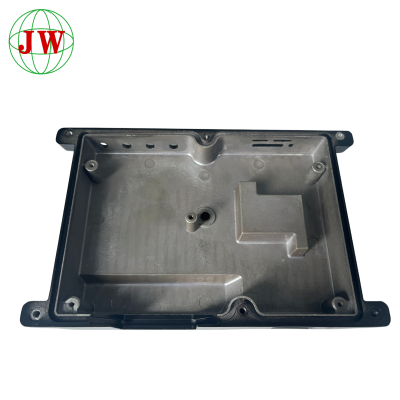
電気自動車(EV)は、大型で薄壁のアルミニウムダイカスト製ハウジング— バッテリー筐体やモーターハウジングからインバーターやパワーエレクトロニクス用筐体これらの部品は寸法精度が厳しく、シール、ボルト、冷却チャネルと嵌合する必要があるため、それらを製造する金型にはますます厳しい要求が課せられる。許容範囲規格。以下では、EV の規格を定義する主要な規格、材料、設計ルール、加工手順、検証方法を詳しく解説します。アルミニウム製ハウジング金型 仕様が定められ、構築され、検証される。
1. 基礎:EV用アルミニウムハウジング金型の主要公差規格
あらゆる出発点ダイカスト金型は、認められた寸法規格です。世界で最も広く使用されているのはISO 8062(およびそのシリーズであるISO 8062-3)は、一般的な幾何公差を定めています。鋳造品補完されるのはNADCA(北米ダイカスト協会)規格、例えばNADCA製品仕様規格ダイカスト中国では、GB/T 6414これらの要件を反映しています。これらの規格は公差等級(例えば、線形寸法の場合はCT7~CT10、機械加工面の場合はより厳しい等級)を分類し、設計者が部品のサイズと肉厚に基づいて達成可能な値を割り当てることを可能にします。EVハウジングの場合、重要なシール面とボルトパターンには通常、GD&T(幾何寸法公差)の指示事項(平面度、平行度、位置、形状)は、鋳造のみの等級を超え、完成部品で検証されなければなりません。
2. 材料選定:アルミニウム合金が公差能力をどのように形成するか
選択アルミニウム合金金型が保持できる公差を直接的に制限します。一般的なグレードには以下が含まれます。ADC12(Al-Si-Cu)、優れた製品として好まれます鋳造性薄肉充填と加工性、そしてA356/A356.2(Al-Si-Mg)は、延性、溶接性、および一貫した熱処理反応性が高く評価されています。低鉄合金としては、ADC6またはA360付着を減らすが、慎重なプロセス制御が必要となる。なぜなら、各合金はそれぞれ異なる特性を持っているからである。凝固収縮熱膨張係数も考慮して、金型はそれに応じて補正する必要があります。薄肉EVハウジングの場合、高流動性合金は、流れのずれや熱膨張係数を低減します。収縮多孔性一方で、金型鋼— 一般的にH13またはS136H— 動作温度において寸法安定性を維持し、公差を規定値から逸脱させるようなカビの発生を防ぐ必要がある。
3. 公差を考慮した設計:抜き勾配、肉厚、収縮補正
公差は設計段階で大きく左右される。EVハウジングの金型は通常、収縮率(アルミニウムの場合は一般的に0.4%~0.6%)キャビティ寸法冷却時の収縮を相殺するため。ドラフト角度部品を歪ませることなくきれいに排出できるように、側壁には通常 0.5°~1.5°の角度を付ける必要があるが、均一な壁厚(ハウジングの場合、一般的に2~4mm)は、冷却差と反りを最小限に抑えます。エジェクターピン配置、冷却チャネルレイアウトとゲート/ランナー設計はすべて残留応力と歪みに影響を与えます。シミュレーションツール(金型流動解析)は現在、予測に日常的に使用されています。収縮、フラッシュそして気孔率鋼材を切断する前に、コストのかかる試行錯誤を減らし、金型が最初の試作で目標の公差を満たすことを保証する。
4. 機械加工と鋳造後処理:厳しい公差へのギャップを埋める
鋳造だけでは最も厳しいEV公差要件を満たすことはほとんどないため、CNC加工後鋳造シール面、取り付け穴、コネクタ面には、シール面が不可欠です。金型は十分な余裕を持たせる必要があります。機械加工代重要な特徴部分で加工素材を加工し、反りのリスクがある大きな切削を避けるため、最終形状を十分に近づけます。典型的な加工公差は、重要な寸法で±0.05~0.1 mmに達し、タップする、掘削そしてデゲーティング(ゲート除去)操作。慎重な順序付け - 機械加工、次に熱処理必要に応じて応力除去処理を行い、その後最終仕上げを行うことで、そうでなければ不適合につながるような歪みを防止します。バリ取りさらに、シール部分の表面仕上げにより、EVハウジング特有の冷却液やバッテリーのシールに関する課題における漏れ経路をさらに低減します。
5. 検証と品質管理:コンプライアンスの測定と検証
最終的な適合性は検証によって判断される。CMM(座標測定機)3Dスキャン重要な寸法を測定するために使用され、GD&T呼び出し中、リークテスト(空気またはヘリウム)を用いて、バッテリーおよび冷却チャンバーの密閉性を検証します。X線またはCT検査で内部が検出される気孔率そして空隙、そして壁厚測定により均一性が確認されます。該当する規格に従って文書化してください。ISO 8062またはNADCA— 詳細なCMMレポートすべてのバッチに付属しています。偏差逸脱通知書で文書化されるため、顧客は組み立て前に、公差適合性が追跡可能、再現可能、検証可能な部品を受け取ることができます。
関連ニュース
もっと >-
![革新的な無毒調理器具が料理体験に革命をもたらす]()
革新的な無毒調理器具が料理体験に革命をもたらす
ダイナミックな料理業界において、メーカーは安全で効率的な調理器具の需要に応えています。アルミダイカストの焦げ付き防止調理器具は、バーベキューアクセサリーやテフロン加工の鍋と並んで最前線にあります。最高の無毒でこびりつかない鍋の探求は、革命的な進歩をもたらしました。当社は、耐久性、安全性、性能を誇るプレミアム無毒ノンスティック調理器具でこの分野をリードしています。アルミニウムダイキャストの耐久性から優れた焦げ付き防止コーティングに至るまで、当社の製品は料理の素晴らしさを再定義します。
-
![金型冷却設計の不備によって引き起こされる収縮気孔の問題を解決するには?]()
金型冷却設計の不備によって引き起こされる収縮気孔の問題を解決するには?
収縮気孔は、アルミニウム合金ダイカスト製造において最も一般的で破壊的な欠陥の一つであり、原材料や操業上のミスよりも、不適切な金型冷却システムの設計によって引き起こされることがほとんどです。冷却の不均衡は、凝固速度のばらつき、残留収縮空洞、厚肉部やホットスポット領域における分散気孔の発生につながり、製品の気密性、機械的強度、歩留まりを著しく低下させます。本稿では、冷却誘起収縮気孔の内部形成メカニズムを分析し、従来の金型における典型的な冷却設計上の欠陥をまとめ、コンフォーマル冷却レイアウト、熱バランス調整、プロセスパラメータのマッチングなど、的を絞った最適化ソリューションを提案します。また、気孔欠陥の除去と鋳造品質の根本的な安定化に役立つ専門的なシミュレーション検証方法も紹介します。
-
![カスタムアルミニウムダイカスト試作品の一般的な納期はどのくらいですか?]()
カスタムアルミニウムダイカスト試作品の一般的な納期はどのくらいですか?
カスタムアルミニウム**ダイカスト**プロトタイプのリードタイムは、部品の複雑さ、図面の安定性、製造工程、後処理の範囲に大きく左右されます。標準的なプロトタイプ**金型**と鋳造サンプルの納品には通常15~25営業日かかりますが、CNC加工ブロックサンプルや3Dプリント金属サンプルははるかに迅速な納期を実現しますが、実際のダイカストの機械的特性を完全に再現することはできません。頻繁な図面修正、鋳造不良、下請け工程のバックログは、遅延の主な原因となります。購入者は、テスト目的に基づいて適切なプロトタイプソリューションを選択し、明確なタイムライン定義を確認し、スケジュールを最適化するために最終図面を提供する必要があります。**CNC**加工と表面処理の要求を合理的に配置することも、国境を越えたダイカストプロジェクトのプロトタイプサイクル全体を管理するのに役立ちます。
-
![貴社のダイカスト部品の最小肉厚はどれくらいですか?]()
貴社のダイカスト部品の最小肉厚はどれくらいですか?
ダイカスト部品の最小肉厚は固定値ではありません。実験室レベルでは薄肉化が可能ですが、量産では合金の流動性、部品サイズ、溶融金属の流れ距離、金型精度、CNC加工などの後処理を考慮する必要があります。アルミニウム合金では、安定した生産量を確保するために、実用的な最小肉厚として一般的に1.2~1.5mmが採用されています。多くの顧客は、板金規格をそのままコピーしたり、流れ距離や肉厚の変化を無視したりすることで、設計上の落とし穴にはまってしまいます。サプライヤーとの初期段階のDFMレビューは、金型開発前に肉厚パラメータを最適化するのに役立ちます。軽量化の要求、充填性能、組立信頼性のバランスを取ることで、流れ不良や気孔などの欠陥を減らし、不良率を下げ、プロジェクト後半段階での高価な金型変更を回避できます。
-
![ダイカスト工程における気泡欠陥を制御する方法は?]()
ダイカスト工程における気泡欠陥を制御する方法は?
気泡はダイカストにおける典型的な欠陥であり、キャビティ内に閉じ込められた空気、潤滑剤蒸気、溶融合金中の溶解水素によって引き起こされ、機械的性能を低下させ、二次加工時の故障を招きます。この記事では、気泡形成メカニズムについて説明し、ゲートシステム、オーバーフローおよびベント設計、射出プロファイルとサイクルタイムの調整、溶融合金の脱ガスとスクラップ管理、現場検査と予防保全を含む金型の最適化を紹介します。ベントの詰まりと乱流金属流が主な原因です。金型流動シミュレーションは、初期段階の改善をサポートします。完全なゼロ気泡は必ずしも経済的ではありません。段階的なトラブルシューティングと定期的な金型メンテナンスにより、量産ダイカスト部品の気泡不良率を効果的に低減できます。
-
![新しいダイカスト金型の開発リードタイムはどれくらいですか?]()
新しいダイカスト金型の開発リードタイムはどれくらいですか?
この記事では、標準的な高圧ダイカストにおけるカスタムダイカスト金型開発の全リードタイム範囲を説明し、影響を与える5つの主要な要素を詳しく解説します。全体のサイクルは、金型製造の連続した段階、アルミニウムダイカスト部品の構造的な難易度、精度基準、およびCNC加工の余裕によって、25~60営業日と変動します。気泡やバリなどの未解決のバッチダイカスト欠陥は、金型の修正を繰り返す必要があり、納期を大幅に延長します。図面の修正遅延も、全体のスケジュールを遅らせます。メーカーは、並列処理、事前確認済みの技術仕様、および事前シミュレーションによって試作後の手直しを減らし、リードタイムを短縮することで、適切なバッファ日数を確保した合理的なプロジェクトスケジュールをバイヤーが設定できるように支援できます。
-
![標準的なダイカスト金型には、どのような鋼材を使用しますか?]()
標準的なダイカスト金型には、どのような鋼材を使用しますか?
標準ダイカスト金型の鋼イオン規格に焦点を当てたこの記事では、高圧ダイカスト鋼の性能要件、主流の熱間加工鋼のグレード比較、鋼の品質がバッチダイカストの欠陥を抑制する方法、アルミニウムダイカスト部品の生産量とCNC加工許容値に基づく鋼のマッチングルール、試作品と量産ダイカスト金型のコストと耐用年数のトレードオフという5つの重要な側面を分析します。ESR H13や8407などの精製熱間加工鋼は、熱割れや粘着性アルミニウム欠陥を効果的に回避します。低コストの未精製鋼は、初期の金型費用を削減しますが、頻繁な再加工とスクラップ損失をもたらします。注文量に応じた階層的な鋼のマッチングは、初期投資と長期的な鋳造安定性のバランスをとります。
-
![亜鉛合金ダイカスト部品によく見られる欠陥は何ですか?]()
亜鉛合金ダイカスト部品によく見られる欠陥は何ですか?
本稿では、亜鉛合金ダイカスト部品によく見られる5つの欠陥、すなわち特有の白錆腐食、内部気孔および収縮空洞、表面冷間閉塞、寸法反り、金型固着およびバリについて解説する。アルミニウムダイカストとは異なり、亜鉛ダイカストは活性な化学特性と強い金型密着性のため、白錆や金型固着を起こしやすい。これらの欠陥のほとんどは、不適切なダイカスト工程、不十分な金型メンテナンス、および不完全な防食表面処理に起因する。的を絞った工程最適化、定期的な金型メンテナンス、および完全な表面保護により、亜鉛合金ダイカストの欠陥率を効果的に低減し、完成品の品質を向上させることができる。
最新の価格を取得しますか? できるだけ早く返信します(12時間以内)